Périmètre complet des équipements
Préparer et diagnostiquer une ligne de remplissage intégrée
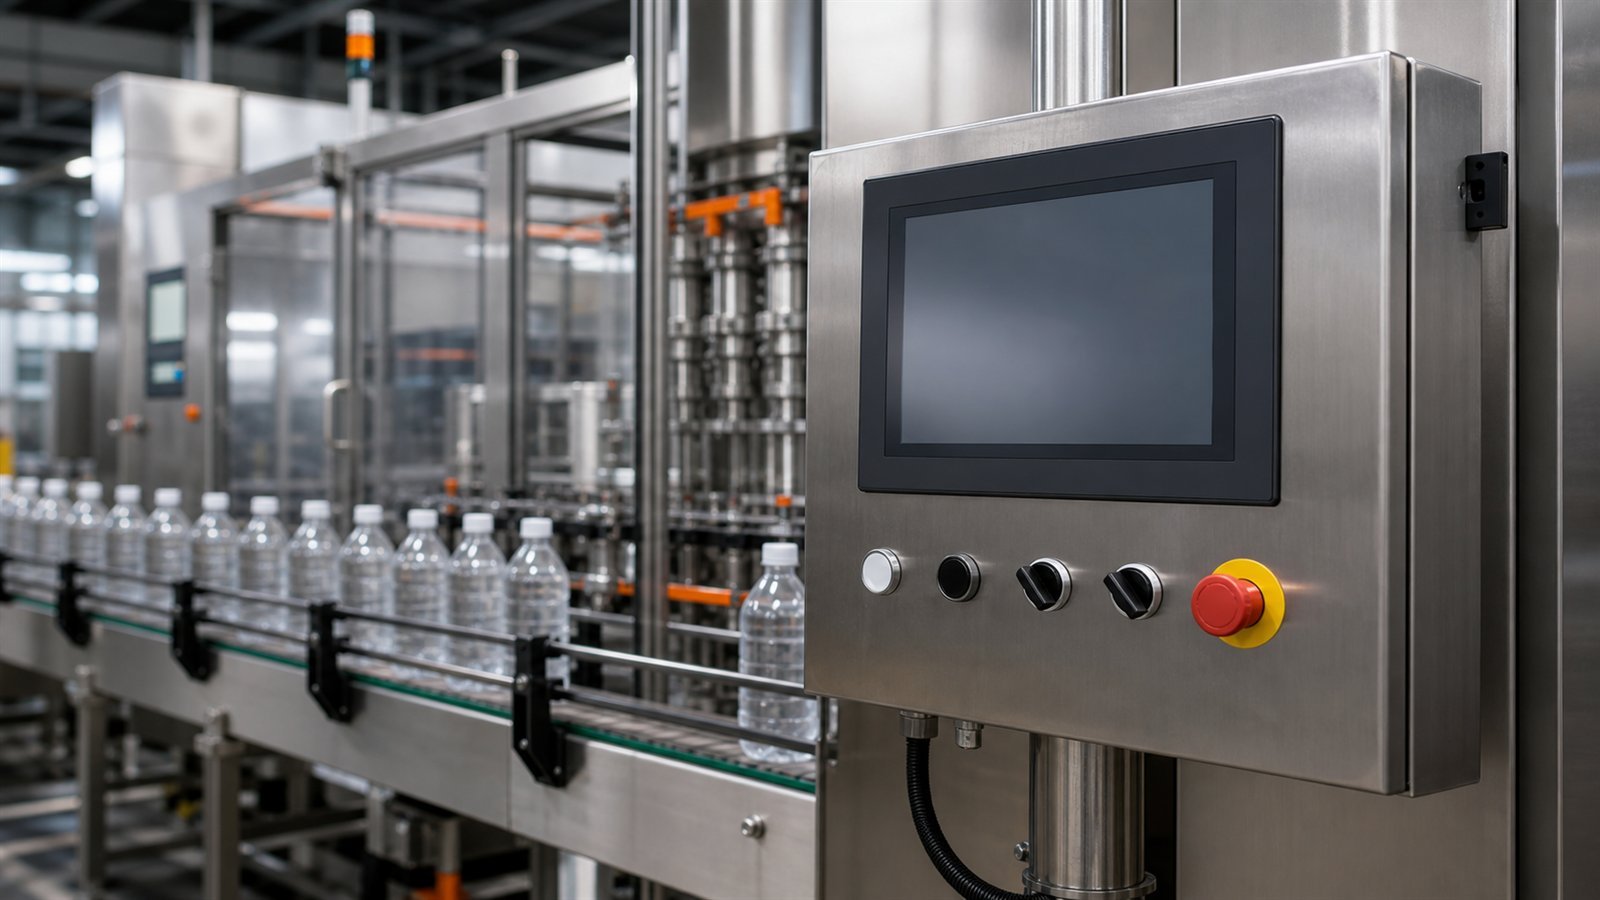
Coordonnez remplissage, bouchage, étiquetage et emballage dans un périmètre commun. Avant d'adapter l'existant, clarifiez les transferts, unités de cadence, responsabilités et preuves d'acceptation.
Base éditoriale
Guide de planification, et non spécification finale
Publié par Allot Tech (Suzhou) Co., Ltd. La bibliothèque multilingue suit un cadre cohérent de décision d’achat et des contenus préparés séparément pour chaque langue. Validez la configuration finale avec les plans du fournisseur, les échantillons réels de produit et d’emballage, les exigences du pays de destination et l’accord technique signé.
Base éditoriale
Continuer vers la page principale de l’équipement
Consultez la page commerciale pour le périmètre et la demande de prix, et utilisez ce guide comme dossier de décision complémentaire.Transformer les liaisons entre machines en exigences partagées
Ce guide accompagne l'ajout d'une remplisseuse ou un achat réparti entre fournisseurs. La liste des équipements précise la fourniture ; le registre d'interfaces décrit la coordination et la personne chargée de chaque point ouvert.
Aide à l'achat, pas schéma électrique ni programme de commande. Des intégrateurs compétents doivent approuver les interfaces mécaniques, électriques et de sécurité. Les signaux ordinaires de disponibilité ne sont pas des fonctions de sécurité. Ne neutralisez pas les protections et n'intervenez pas sur un équipement sous énergie.
Définir le conditionnement fini accepté
Identifiez liquide, flacon, fermeture, étiquette et version du marquage. Fixez le point de comptage des produits conformes et le rapprochement des rejets ou flacons incomplets. Un flacon rempli n'est pas forcément un produit correctement fermé et étiqueté.
Distinguer fourniture neuve et équipements conservés
Relevez fabricant, modèle et état de chaque machine existante. Attribuez convoyeurs, outillages, modifications de commande, installation et essais communs. Un fournisseur unique facilite parfois la coordination mais ne remplace pas un périmètre écrit, des exclusions et un responsable d'intégration.
Prévoir interruptions et reprise dans l'essai
Incluez manque de flacons en amont et saturation en aval dans un plan approuvé. Des personnes compétentes vérifient arrêt maîtrisé, autorisation de reprise et flacons entre postes. Consignez causes, durée, récupération et rejets, pas seulement quelques minutes de marche continue.
Six interfaces à convenir
- Conditionnement et outillages
- Indicez flacon, fermeture, étiquette et pièces de format. Vérifiez les combinaisons difficiles avec les échantillons réels.
- Transfert mécanique
- Fixez référence convoyeur, sens, guides, espacement, stabilité, accès et responsabilité des tronçons de liaison.
- Cadence et accumulation
- Comparez la même référence dans les mêmes unités. Évaluez la réserve utile avec les flacons et interruptions prévus.
- Signaux de marche
- Documentez émetteur, destinataire, sens, délais et perte de communication. Une marque d'automate commune ne suffit pas.
- Contrôle et rejet
- Attribuez inspection, suivi des flacons et destination des rejets. Excluez incomplets et rejetés du comptage conforme.
- Réception commune
- Délimitez essais usine/site, machines disponibles, preuves et actions. Identifiez clairement tout essai partiel.
Questions à résoudre pour l'intégration
Puis-je conserver ma boucheuse et mon étiqueteuse ?
Peut-être. Examinez conditionnements réels, cadence testée, état, géométrie et signaux. Demandez plans et revue de compatibilité avant de fixer le nouveau périmètre ; une largeur de bande identique ne garantit pas le réemploi.
Pourquoi la ligne est-elle plus lente que la machine la plus rapide ?
La production finie dépend de tous les postes, approvisionnements, changements, arrêts et rejets. Comparez une même référence et un même service. N'additionnez pas les cadences ; l'accumulation ne résout pas un déficit durable.
Quels changements de flacon exigent des pièces de format ?
Examinez corps, hauteur, col, fermeture et position d'étiquette. Guidage, maintien, alimentation des bouchons ou inspection peuvent changer à volume identique. Demandez une matrice des pièces et leur périmètre de fourniture.
Qui doit porter la responsabilité de l'interface de commande ?
Nommez un responsable global et attribuez à chaque fournisseur documents, réalisation et essais. Définissez les signaux de marche séparément des fonctions de sécurité. Le même fabricant d'automate ne prouve pas la compatibilité des programmes.
Comment vérifier manque amont et blocage aval ?
Un plan approuvé doit fixer conditions, réponses attendues, autorité de reprise et rapprochement des flacons. L'exécution sûre relève de personnes compétentes. Contrôlez qualité après reprise et rejets, pas uniquement le redémarrage du convoyeur.
Que faire si la machine conservée n'est pas disponible au FAT ?
Consignez interfaces simulées ou non testées, hypothèses et vérifications sur site. Un essai individuel ne prouve pas l'installation complète. Avant expédition, attribuez responsable et preuve de réception à chaque interface restante.
Quatre données pour consulter les fournisseurs
- Versions réelles des produits et conditionnements, planning et production conforme.
- Modèles existants, photos, implantation et références de transfert mesurées.
- Documents d'interfaces, utilités et répartition proposée des responsabilités.
- Essais usine/site, hypothèses, formation et conditions de transfert.
Télécharger le registre des interfaces de ligne
Renseignez preuve, responsable et état. Ce CSV vierge sert à planifier ; ce n'est ni un schéma électrique, ni une spécification de commande, ni une approbation de sécurité.
- Versions produit, flacon, fermeture et étiquette
- Équipements neufs/conservés et fournisseurs
- Plans de transfert et référence mécanique
- Cadences et hypothèses d'accumulation
- Signaux de marche et responsable d'interface
- Inspection, suivi et rejets
- Périmètre FAT/SAT et actions ouvertes
- Utilités, revue de sécurité et transfert
Localiser la perte de production avant d'augmenter la cadence
Une production insuffisante ne justifie pas automatiquement une remplisseuse plus rapide. Sur un même format et une période commune, distinguez contrainte durable, courts arrêts, transferts instables et vérifications d'intégration encore ouvertes.
Relever le premier événement, pas seulement les alarmes
Pour un format convenu, notez la première interruption, l'état des machines voisines, l'occupation du tampon, la durée et la production acceptée sur la même période. Vérifiez la concordance des horloges. Plusieurs alarmes peuvent découler d'un seul événement ; leur nombre ne désigne pas la cause. L'intégrateur responsable doit examiner la chronologie avant toute modification de cadence ou de commande.
Constituer le dossier de compatibilité de l'existant
Rassemblez plans d'implantation et de transfert avec indices, notices disponibles, échantillons vides et remplis, spécifications des bouchons et étiquettes et liste des pièces de format. Signalez les dimensions ou interfaces non documentées au lieu de supposer leur compatibilité. Désignez qui mesure, examine et approuve chaque point et les adaptations nécessitant pièces neuves ou assistance du constructeur.
Prévoir la bascule sur site et les essais restant à faire
Séparez les résultats prouvés en usine des points dépendant des convoyeurs installés, des utilités et des machines conservées. Convenez de l'arrêt d'installation, du personnel qualifié, de la formation, de la remise maîtrisée des documents et logiciels et d'un plan de rétablissement en cas d'échec. L'essai sur site doit employer les matériaux convenus ; autoriser l'expédition ne vaut pas acceptation de toutes les interfaces.
Exemple chiffré : unités communes et réserve utilisable
Ces valeurs fictives illustrent un calcul, pas les performances d'Allot Tech ni un réglage de sécurité. La première comparaison suppose un produit et un emballage identiques, sans pertes. La conception réelle doit examiner places inutilisables, arrêt, reprise et fonctionnement approuvé.
- Convertir la cadence d'emballage en flacons
12 x 6 = 72
Avec remplissage à 120 flacons/min, bouchage à 100 et étiquetage à 90, une emballeuse à 12 packs de six/min équivaut à 72 flacons/min. Cette ligne série simplifiée est donc limitée à 72 avant arrêts et rejets. Il ne s'agit pas d'une garantie de produits conformes à 90 flacons/min.
- Compter les places libres, non la capacité totale
40 / 90 x 60 = 26.7
Une accumulation utilisable de 60 flacons contenant déjà 20 flacons ne laisse que 40 places. À 90 flacons/min en entrée et zéro en sortie, elles se remplissent idéalement en environ 26,7 secondes. Détection, décélération et réserve ne sont pas incluses : ce n'est ni un délai d'arrêt autorisé ni un calcul de sécurité.
- L'accumulation ne supprime pas un écart permanent
40 / (90 - 72) = 2.22
Si l'entrée reste à 90 et la sortie à 72 flacons/min, le stock augmente de 18 par minute. Les 40 places libres sont consommées en environ 2,22 minutes dans ce modèle. Un tampon plus grand reporte l'arrêt sans relever la capacité soutenue d'emballage. Examinez l'équilibrage avant d'allonger le convoyeur.
Questions complémentaires pour adaptation ou devis
Comment comparer flacons par minute et packs par minute ?
Multipliez la cadence en packs par le nombre de flacons du pack exact, puis comparez le même format et la même base de temps. Précisez s'il s'agit d'un cycle nominal, d'une cadence démontrée ou de produits finis acceptés. Changements de format, arrêts et rejets empêchent une simple conversion d'unités de constituer une garantie de ligne.
Pourquoi des flacons tombent-ils au transfert à faible cadence ?
Documentez le premier point instable, l'état vide ou rempli et la révision du contenant. Faites examiner géométrie, guides, espacement et état des flacons par du personnel qualifié. Ralentir peut masquer un défaut non résolu. Ne mettez pas les mains dans une machine en mouvement, ne neutralisez pas les protections et n'improvisez pas un essai en accélérant.
Quels coûts d'intégration faut-il détailler dans le devis ?
Demandez des postes séparés pour convoyeurs de liaison, pièces de format, documentation, commandes, installation, déplacements, matériaux d'essai, formation et reprises. Identifiez inclus, exclus et provisions avec responsable et hypothèses de chiffrage. Un prix machine inférieur n'est pas un prix de ligne installée comparable si les interfaces et la réception sur site sont absentes.
Quelles preuves permettent de lever les réserves sur site ?
Pour chaque réserve, conservez format, indice de plan ou logiciel, responsable, correction approuvée et nouvel essai convenu. Joignez quantités conformes et rejetées, période et observations d'arrêt ou de reprise. Le responsable d'acceptation désigné valide la clôture ; une vidéo récente ou une affirmation orale ne règle pas automatiquement toutes les interfaces.
Quatre dossiers à obtenir à la remise
- Registre des interfaces réellement installées, indices de plans, hypothèses sur l'existant et responsabilités des points encore ouverts.
- Compte rendu d'essai commun : format, lots, période, quantités, interruptions, rejets et périmètre exact du résultat démontré.
- Liste de réserves avec responsable, échéance, preuve de nouvel essai et personne habilitée à accepter chaque clôture.
- Documents approuvés d'exploitation et maintenance, formation et remise maîtrisée des logiciels ou paramètres par le fournisseur, sans identifiants publics partagés.
Points de decision du projet
Périmètre complet des équipements
Definissez d abord le perimetre complet: traitement, soufflage, remplissage, bouchage, etiquetage, emballage, palettisation et expedition depuis la Chine.
- Périmètre de la ligne complète
- Machines pour liquides
- Base de référence
- La performance finale doit être vérifiée avec le produit et les emballages approuvés.
- Guides associés de capacité et d’équipement
- Indiquez le liquide, le contenant, le bouchon, le volume, la cadence, l emballage et la destination.
RFQ · FAT · SAT · TCO
Dossier de spécification en cinq parties
Transformez la recherche en demande de prix comparable, plan d’essais et périmètre de livraison clair.
Figer les échantillons produit et emballage avant la sélection finale.
Séparer cadence nominale et production vendable soutenue par référence et équipe.
Confirmer utilités, implantation, drainage, accès et responsabilités.
Inscrire des critères FAT et SAT mesurables dans l’accord.
Comparer le périmètre installé, les pièces, le transport et le support, pas seulement le prix machine.
Informations requises avant offre
- Produit, proprietes et temperature
- Matiere, volume, dimensions et echantillons du contenant
- Type et echantillons du bouchon
- Cadence, equipes et extension future
- Etiquetage, marquage, emballage et palettisation
- Plan, tension, eau, air et energie disponibles
- Pays, port et Incoterm souhaite
Des besoins a la livraison
- 01Confirmer le produit et les echantillons
- 02Definir le procede, le perimetre et l implantation
- 03Verifier l offre, la configuration et les essais
- 04Suivre la fabrication, les documents et le service apres-vente
RFQ · FAT · SAT · TCO
Une offre budgétaire devient comparable après confirmation du liquide, contenant, bouchon, référentiel de capacité, périmètre, site et destination.
Coordonnez remplissage, bouchage, étiquetage et emballage dans un périmètre commun. Avant d'adapter l'existant, clarifiez les transferts, unités de cadence, responsabilités et preuves d'acceptation.
| # | Périmètre de la ligne complète | Base de référence |
|---|---|---|
| 01 | Procédé et remplissage principaux | La performance finale doit être vérifiée avec le produit et les emballages approuvés. |
| 02 | Gestion des contenants et fermetures | La performance finale doit être vérifiée avec le produit et les emballages approuvés. |
| 03 | Étiquetage, codage et inspection | La performance finale doit être vérifiée avec le produit et les emballages approuvés. |
| 04 | Emballage, convoyage et palettisation | La performance finale doit être vérifiée avec le produit et les emballages approuvés. |
| 05 | Utilités, installation et travaux sur site | La performance finale doit être vérifiée avec le produit et les emballages approuvés. |
| 06 | Pièces, emballage export, transport et assistance | La performance finale doit être vérifiée avec le produit et les emballages approuvés. |
Parcours acheteur
Questions frequentes d achat
Quand une offre precise est-elle possible ?
Lorsque le liquide, le contenant, le bouchon, le volume, la cadence, l emballage et la destination sont connus, le budget devient une configuration definie.
Puis-je acheter une seule machine ?
Oui. Le traitement, le soufflage, le remplissage, le bouchage, l etiquetage, l emballage et le convoyage peuvent aussi etre integres.
Comment limiter le risque d achat international ?
Validez les specifications, marques, materiaux, plans, FAT, pieces, emballage, transport et responsabilites de service avant paiement.
Périmètre complet des équipements
Definissez d abord le perimetre complet: traitement, soufflage, remplissage, bouchage, etiquetage, emballage, palettisation et expedition depuis la Chine. Une offre budgétaire devient comparable après confirmation du liquide, contenant, bouchon, référentiel de capacité, périmètre, site et destination.
Des besoins a une demande de prix exploitable pour une ligne de boissons
Indiquez le liquide, le contenant, le bouchon, le volume, la cadence, l emballage et la destination.