設備一式の供給範囲
充填ラインの連携計画と停止原因の切り分け
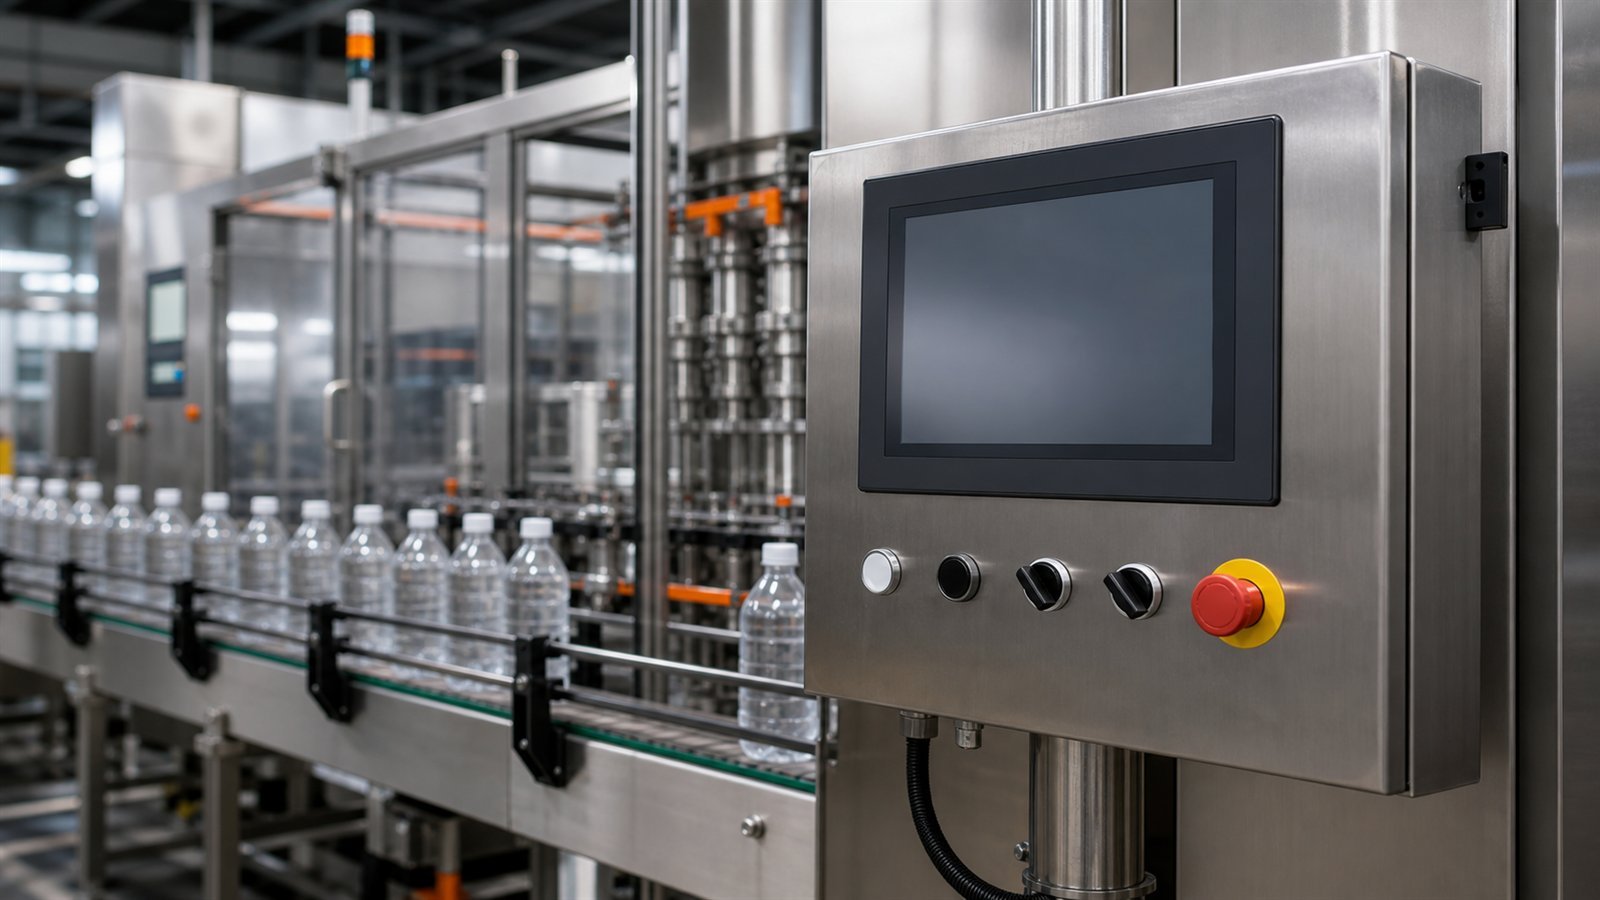
充填・キャッピング・ラベリング・包装を共通の計画で確認。既設ラインの改造前に、受渡しの問題、能力の単位、検証範囲と責任を明らかにします。
編集方針
計画用ガイドであり、最終機械仕様ではありません
Allot Tech (Suzhou) Co., Ltd. が公開しています。多言語ライブラリは共通の購買判断フレームと、言語ごとに作成した内容で構成されています。最終仕様は、供給者図面、実製品と包装サンプル、仕向地要件、署名済み技術契約に基づいて確認してください。
編集方針
主要設備ページへ進む
用途範囲と見積依頼は主要設備ページで確認し、このガイドを選定・受入判断の補助記録として利用してください。機械間の受渡しを、合意できる仕様にする
既設ラインへ充填機を追加する場合や、充填・キャッピング・ラベリングを別々の会社から調達する場合のガイドです。設備一覧とは別に、連携方法と未解決事項の担当を記録します。
本資料は調達計画用であり、配線図や制御プログラムではありません。機械・電気・安全の接続条件は適任の設備統合担当者が評価・承認してください。通常の運転準備信号は安全機能ではありません。防護を無効化したり、通電中の設備を変更したりしないでください。
合格した完成品をどこで数えるか決める
液体、容器、キャップ、ラベル、印字情報の版を指定します。合格数の計数位置と、不良・未完成容器の照合方法を合意してください。充填機出口の満量容器が、そのまま正しく封緘・表示された完成品とは限りません。
新規供給と既設設備を分ける
再利用する機械のメーカー、型式、状態を記録します。接続コンベヤ、交換部品、制御変更、据付け、組合せ試験の担当を明確にします。一括調達でも除外設備と全体の統合責任者を仕様に残してください。
停止と復帰を試験計画に含める
上流からの容器不足や下流の滞留など、合意した条件を承認済み試験に含めます。適任者が安全に停止、再開許可、設備間の残留容器の扱いを確認し、原因・時間・復帰・不良品を記録します。短い連続運転だけで判定しません。
合意する六つの受渡し条件
- 容器と段取り部品
- 容器、キャップ、ラベルと交換部品の版を管理し、難しい組合せを実物で確認します。
- 機械的な搬送接続
- 搬送基準、方向、ガイド、容器間隔、移載安定性、保守空間と接続部の供給担当を決めます。
- 速度とバッファ
- 同じ品種と単位で比較し、実容器と吸収したい停止から有効な蓄積を検討します。
- 運転信号
- 送受信者、意味、タイミング、通信断時の扱いを文書化。同じPLCメーカーだけでは仕様は決まりません。
- 検査と不良排出
- 検査の担当、容器追跡、排出先を定め、不良・未完成品を合格数と区別します。
- 組合せ受入試験
- 工場・現地の試験範囲、使用設備、記録と残項目を決め、部分試験を明示します。
ライン連携で先に確認したいこと
既設キャッパーとラベラーを使い続けられますか?
可能性はありますが、実包材の範囲、確認済み速度、機械状態、受渡し形状、運転インターフェースを評価します。図面と適合性の確認を先に用意してください。コンベヤ幅が同じだけでは再利用を保証できません。
最速の機械よりラインが遅いのはなぜですか?
完成品数は各工程、供給、切替、停止、不良の影響を受けます。同じ品種と条件で比べ、単体速度を加算しないでください。恒常的な能力不足はバッファだけでは解決しません。
容器変更でどの段取り部品が必要ですか?
胴、全高、口部、キャップ、表示位置を含めて確認します。充填量が同じでも、ガイド、把持、供給、検査が変わる場合があります。交換部品一覧と供給範囲を要求してください。
制御の接続は誰が責任を持ちますか?
全体の統合責任者と、各社の文書・実装・試験担当を指定します。通常の運転信号と安全機能は別に定義します。同じ制御機器メーカーでもロジックや通信が適合するとは限りません。
容器不足や下流滞留からの復帰はどう確認しますか?
承認された計画で条件、各設備に期待する応答、再開権限、容器照合を決め、適任者が安全に実施します。コンベヤが再始動することだけでなく、復帰後の品質と排出も確認します。
既設機がFAT会場にない場合はどうしますか?
模擬または未試験の接続条件、前提、現地追加確認を記録します。単体実演は設置後の全体性能を証明しません。出荷前に未解決条件の担当者と受入判定の根拠を割り当てます。
連携見積りに必要な四つの資料
- 実製品と包材の版、品種計画、必要な合格完成品数。
- 既設機の型式、写真、配置図、実測の搬送基準。
- 運転インターフェースの資料、用役、提案する責任分担。
- 工場・現地試験の範囲、前提、教育と引渡し条件。
ライン接続条件の計画記録をダウンロード
各接続条件の根拠、担当、状況を記入する空欄CSVです。配線計画、制御仕様、安全承認ではありません。
- 製品・容器・キャップ・ラベルの版
- 新規・既設設備と供給者
- 受渡し図面と機械基準
- 運転速度とバッファの前提
- 運転信号と接続責任者
- 検査・追跡・不良排出
- 工場・現地試験範囲と残項目
- 用役・安全評価・引渡し担当
増速する前に、どこで生産量が失われるか確認する
計画量に届かない理由は、充填機の能力不足とは限りません。同じ品種と観測時間で記録を取り、継続的な能力不足、短時間停止、容器受渡しの不具合、未完了の受入確認を分けて考えます。
警報数より最初の事象を記録する
対象品種を固定し、最初に起きた中断、前後設備の状態、バッファ内の本数、継続時間、同じ時間帯の良品数を記録します。機械間で時計が一致するかも確認してください。一つの供給不足が複数設備の警報につながることがあり、最多の警報が原因とは限りません。速度や制御を変える前に、設備統合の担当者が時系列と証拠を評価します。
既設機の適合確認資料をそろえる
版管理された配置図と受渡し図、入手できる取扱説明書、実際の空容器と充填済み容器、キャップ・ラベル仕様、現行の品種替え部品を用意します。未確認寸法や文書のない接続条件は未確定として扱います。誰が測定・評価・承認するか、新部品やメーカー支援が必要かを項目ごとに決め、据付時の責任の空白を防ぎます。
現地切替と残る確認を工程に入れる
工場試験で実証済みの項目と、現地の搬送設備、ユーティリティ、既設機がなければ確認できない項目を分けます。工事の停止期間、有資格担当者、教育、管理された図書・ソフトの引渡し、不合格時の復旧計画を合意します。指定材料による現地試験を予定し、出荷許可を現地インターフェース全体の合格と混同しないでください。
計算例:共通の能力単位と使えるバッファ時間
以下は架空の数値による算術例で、Allot Tech製品の能力や安全設定ではありません。まず同じ品種・包装で損失なしと仮定します。実設計では使えない位置、停止・復帰動作と承認された運転条件を別途評価します。
- 包装機の能力を本数に換算
12 x 6 = 72
充填120本/分、キャッパー100本/分、ラベラー90本/分でも、包装機が6本入りを12パック/分なら換算能力は72本/分です。この単純な直列ラインの損失考慮前の上限は72本/分であり、90本/分の良品を保証するものではありません。
- 総容量ではなく空き位置で考える
40 / 90 x 60 = 26.7
使用可能容量60本のバッファに20本ある場合、空きは40本分です。流入90本/分、流出ゼロなら理想条件で約26.7秒後に埋まります。検出、減速、予備容量を除いた値であり、許容停止遅延や安全機能の計算ではありません。
- 恒常的な能力差は解消しない
40 / (90 - 72) = 2.22
流入90本/分、流出72本/分が続けば毎分18本増え、空き40本分は理想上約2.22分で埋まります。バッファを大きくしても停止を先送りするだけで、包装機の継続能力は上がりません。搬送長の追加前にラインバランスを見直します。
改造・見積段階で追加確認したいこと
本/分とパック/分はどう比較しますか?
対象包装の1パック当たり本数をパック速度に掛け、同じ品種・時間基準で比較します。定格サイクル、実証した運転速度、最終良品数のどれかも明記してください。容器形状、品種替え、停止、排出による損失があるため、単位換算だけでライン能力を保証することはできません。
定格より遅いのに受渡し部で倒れるのはなぜですか?
最初に不安定になる位置、空容器か充填済みか、包装の版を記録し、適格な担当者が受渡し形状、ガイド、間隔、容器状態を確認します。減速だけでは問題が隠れる場合があります。運転中に手を入れる、防護を無効にする、むやみに増速して試す、といった対応は行わないでください。
ライン連携の見積で抜けやすい費用は何ですか?
接続コンベヤ、品種替え部品、文書、制御連携、据付、現地出張、試験材料、教育、追加是正を個別に確認します。含む・除外・暫定額を区別し、担当と見積根拠を付けます。接続や現地受入が除外されていれば、安い機械価格が安い据付済みライン価格とは限りません。
現地の未完了事項を完了とする証拠は何ですか?
対象品種、図面・ソフト版、責任者、承認された是正内容と再試験方法を各項目に残します。良品・排出数、試験時間、停止と復帰の観察も保存し、指定された受入責任者が完了を確認します。新しい動画や口頭説明だけで全接続条件の解決を判断しないでください。
引渡し時に受け取る四つの記録
- 竣工時の接続条件一覧。図面版、既設機についての前提、残る事項の責任分担を含めます。
- 品種、材料ロット、時間帯、本数、中断、排出品、実証範囲を記載した合同試験記録。
- 責任者、期限、再試験証拠、完了承認者を項目ごとに示す未完了事項の管理表。
- 承認された操作・保全図書、教育記録、担当メーカーから管理して引き渡すソフトや設定。公開の共用認証情報は使いません。
プロジェクト判断の要点
設備一式の供給範囲
処理設備、ボトル成形、充填、キャッピング、ラベル、梱包、パレタイジング、輸出輸送まで、まずライン全体の範囲を定義してから単体価格を比較します。
- 完成ラインの範囲
- 液体充填機
- 基準条件
- 最終性能は承認済みの製品と包装サンプルで確認します。
- 関連する能力・設備ガイド
- 液体、容器、キャップ、充填量、目標能力、包装方式、仕向地をお知らせください。
RFQ · FAT · SAT · TCO
プロジェクトの5項目仕様記録
検索段階の情報を、比較可能なRFQ、試験計画、供給範囲へ変換します。
最終選定前に製品と包装サンプルを確定する。
SKUとシフト別に定格速度と持続可能な良品能力を分ける。
ユーティリティ、配置、排水、搬入経路、担当範囲を確認する。
測定可能なFATとSAT基準を契約へ記載する。
本体価格だけでなく、据付範囲、予備品、輸送、支援を比較する。
見積前に必要な情報
- 製品名、液性、温度
- 容器材質、容量、寸法、サンプル
- キャップまたは密封方式とサンプル
- 目標能力、稼働時間、増産計画
- ラベル、印字、梱包、パレタイズ条件
- 工場寸法、電圧、水・空気・電力条件
- 仕向国、港、希望インコタームズ
要件確認から納入まで
- 01製品と包装サンプルを確認
- 02工程、供給範囲、配置を定義
- 03見積仕様と検収方法を項目別に審査
- 04製作進捗、出荷書類、アフターサービスを管理
RFQ · FAT · SAT · TCO
液体、容器、キャップ、能力基準、ライン範囲、現場条件、仕向地を確定して初めて、予算見積を技術的に比較できます。
充填・キャッピング・ラベリング・包装を共通の計画で確認。既設ラインの改造前に、受渡しの問題、能力の単位、検証範囲と責任を明らかにします。
| # | 完成ラインの範囲 | 基準条件 |
|---|---|---|
| 01 | 主要プロセス・充填設備 | 最終性能は承認済みの製品と包装サンプルで確認します。 |
| 02 | 容器・キャップ処理 | 最終性能は承認済みの製品と包装サンプルで確認します。 |
| 03 | ラベル・印字・検査 | 最終性能は承認済みの製品と包装サンプルで確認します。 |
| 04 | 包装・搬送・パレタイジング | 最終性能は承認済みの製品と包装サンプルで確認します。 |
| 05 | ユーティリティ・据付・現場工事 | 最終性能は承認済みの製品と包装サンプルで確認します。 |
| 06 | 予備品・輸出梱包・輸送・支援 | 最終性能は承認済みの製品と包装サンプルで確認します。 |
購入ガイド
よくある調達質問
正確な見積はいつ作成できますか。
液体、容器、キャップ、容量、生産能力、包装、仕向地が揃うと、概算から具体的な仕様へ進めます。
単体機だけ購入できますか。
可能です。必要に応じて水処理、成形、充填、キャッピング、ラベル、包装、搬送も組み合わせられます。
海外調達のリスクを下げる方法は。
支払前に仕様表、部品ブランド、材質、図面、FAT、予備品、梱包、輸送、サービス責任を確認します。
設備一式の供給範囲
処理設備、ボトル成形、充填、キャッピング、ラベル、梱包、パレタイジング、輸出輸送まで、まずライン全体の範囲を定義してから単体価格を比較します。 液体、容器、キャップ、能力基準、ライン範囲、現場条件、仕向地を確定して初めて、予算見積を技術的に比較できます。
要件整理から見積依頼までの飲料設備選定ルート
液体、容器、キャップ、充填量、目標能力、包装方式、仕向地をお知らせください。